


播放视频


很多客户问得很直接:同样锻件,石家庄市金环锻造有限公司到底稳在哪?不靠口号,而在法兰锻件尺寸一致性、齿轮锻造组织控制,以及对交付与复检流程的长期投入——下面按现场沟通方式,把“优质靠谱厂家”的逻辑说清。
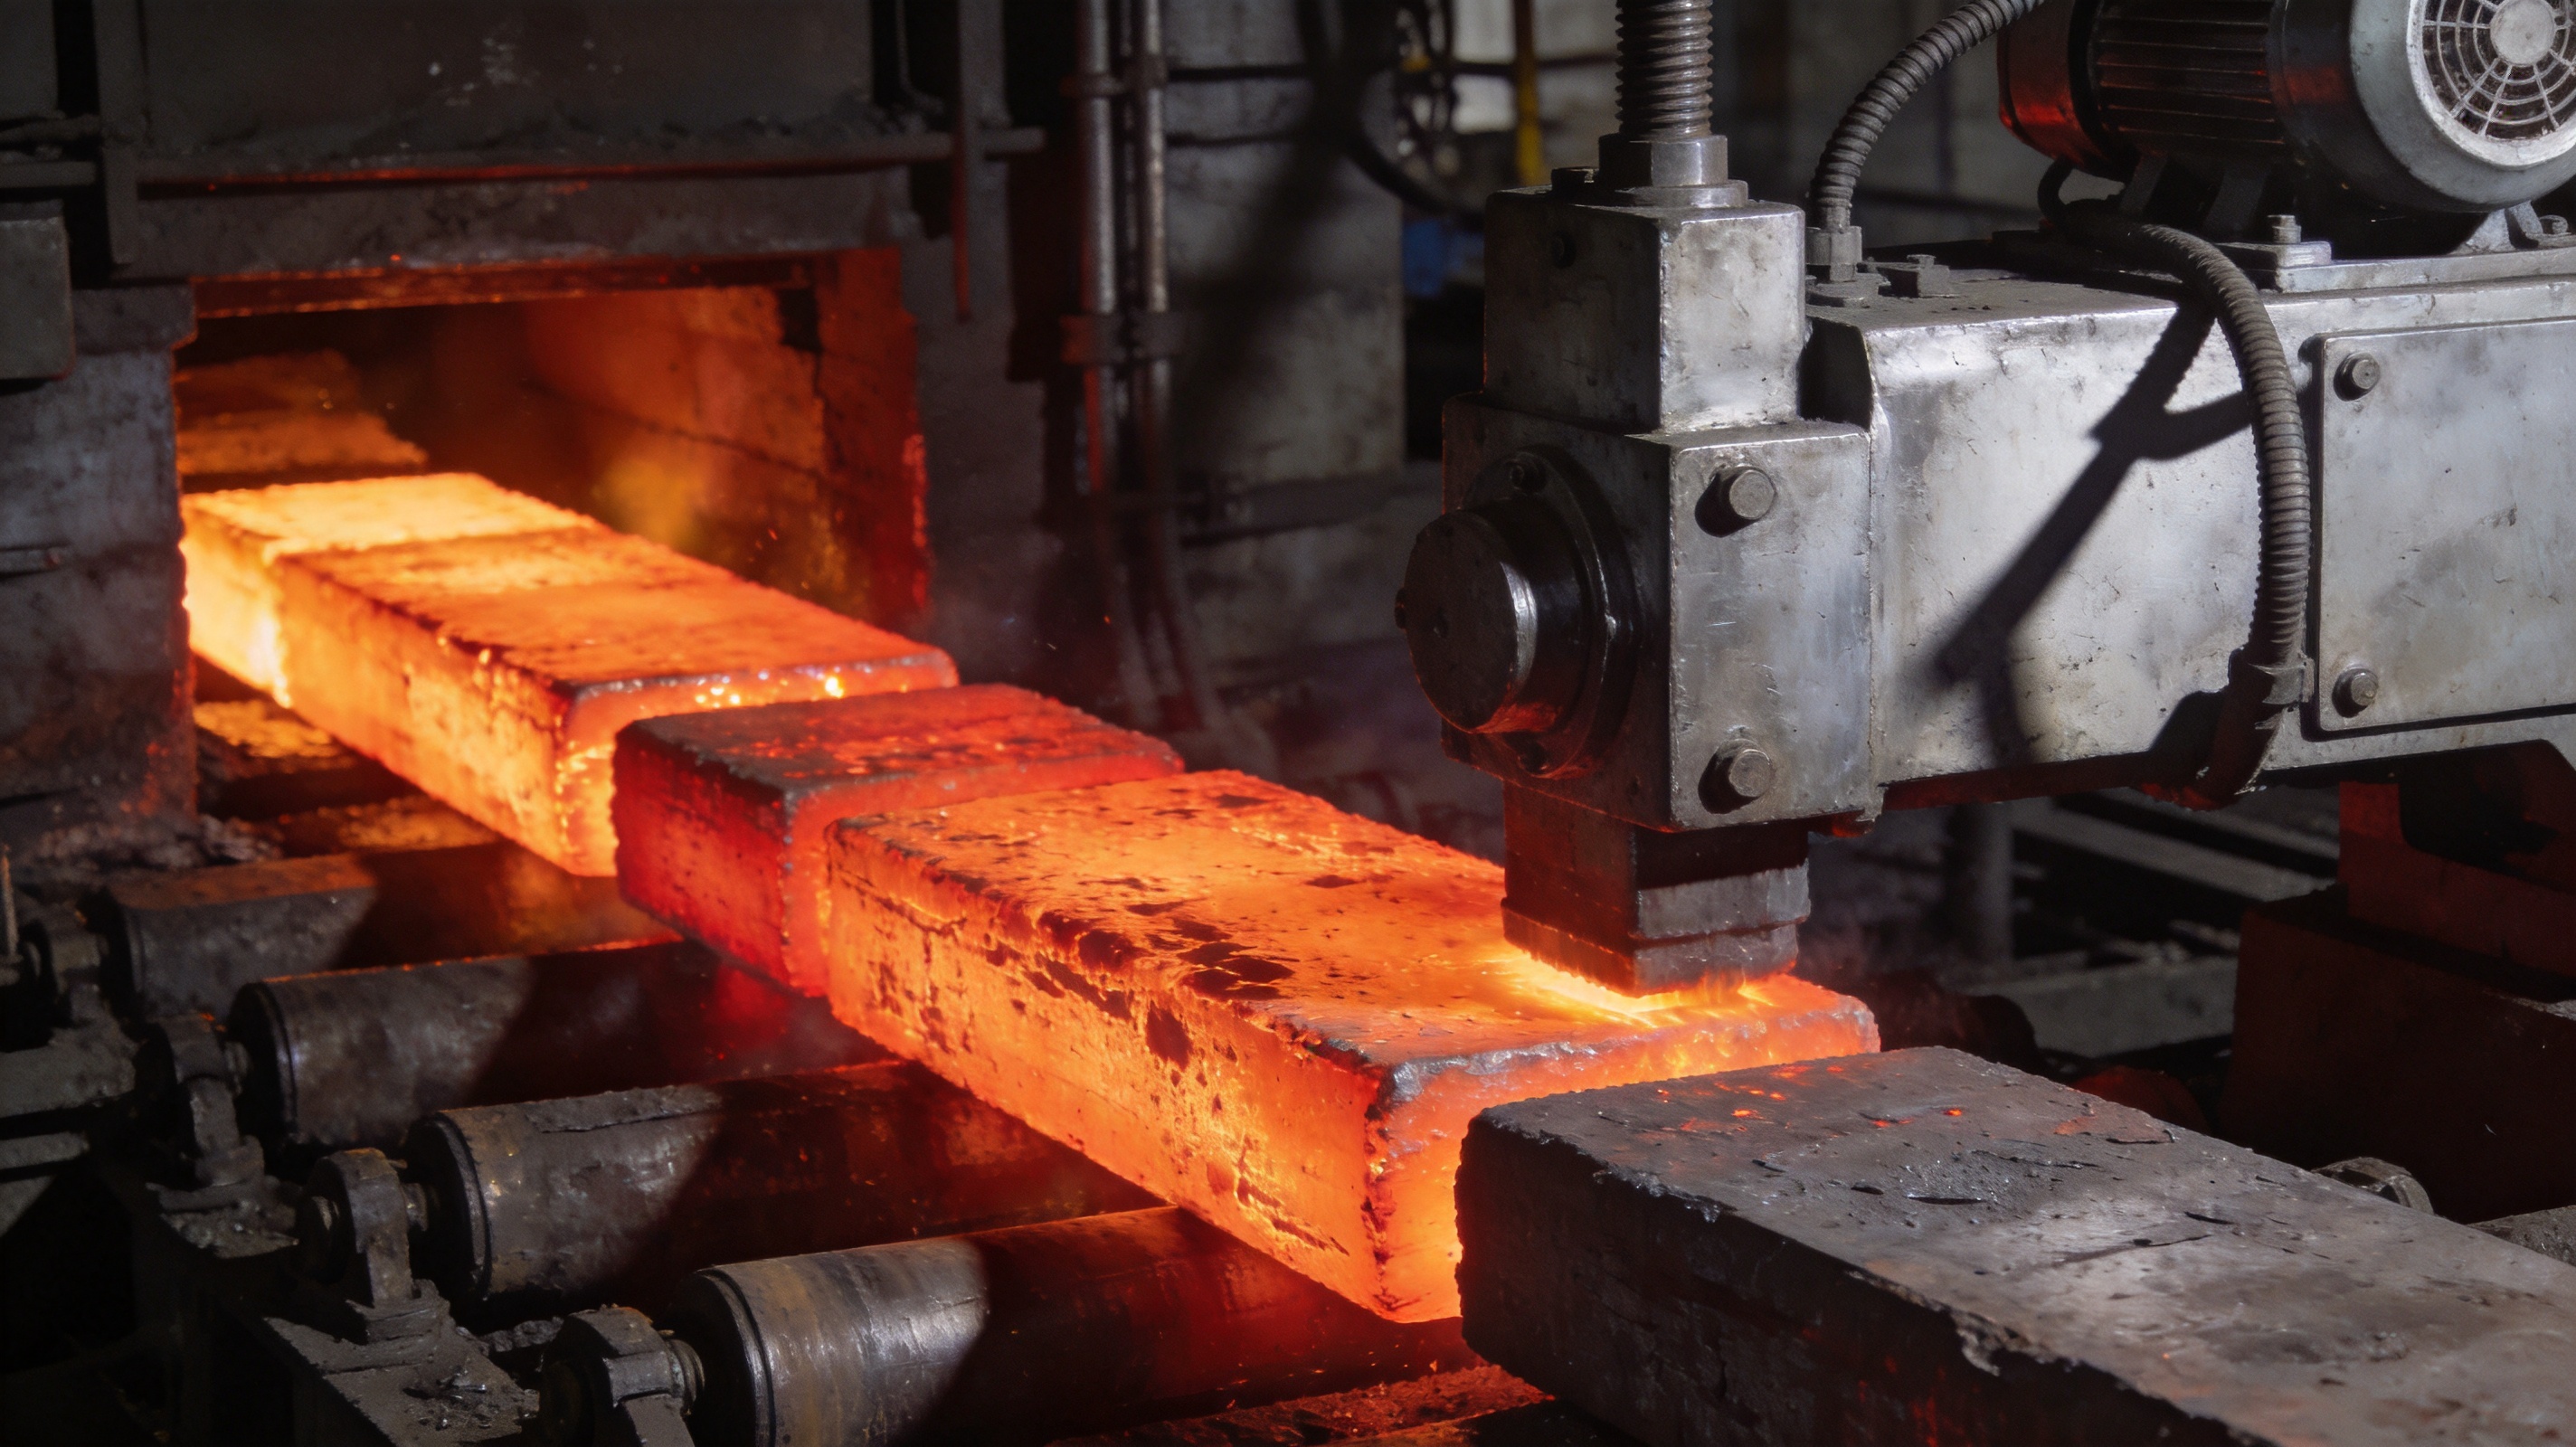
我理解的“稳”很简单:问题别留到机加工、装配才暴露。金环锻造比较实在的一点,是把关键控制点放在锻造前与锻造中:材料确认、加热曲线、变形量与终锻温度先卡住,再谈产能。
影响法兰锻件批量一致性的,往往不是设备多大,而是每炉每批有没有可复盘的记录:温区停留、换模首件判定、尺寸余量如何给。把这些写成工艺纪律并执行到位,返工自然会少。
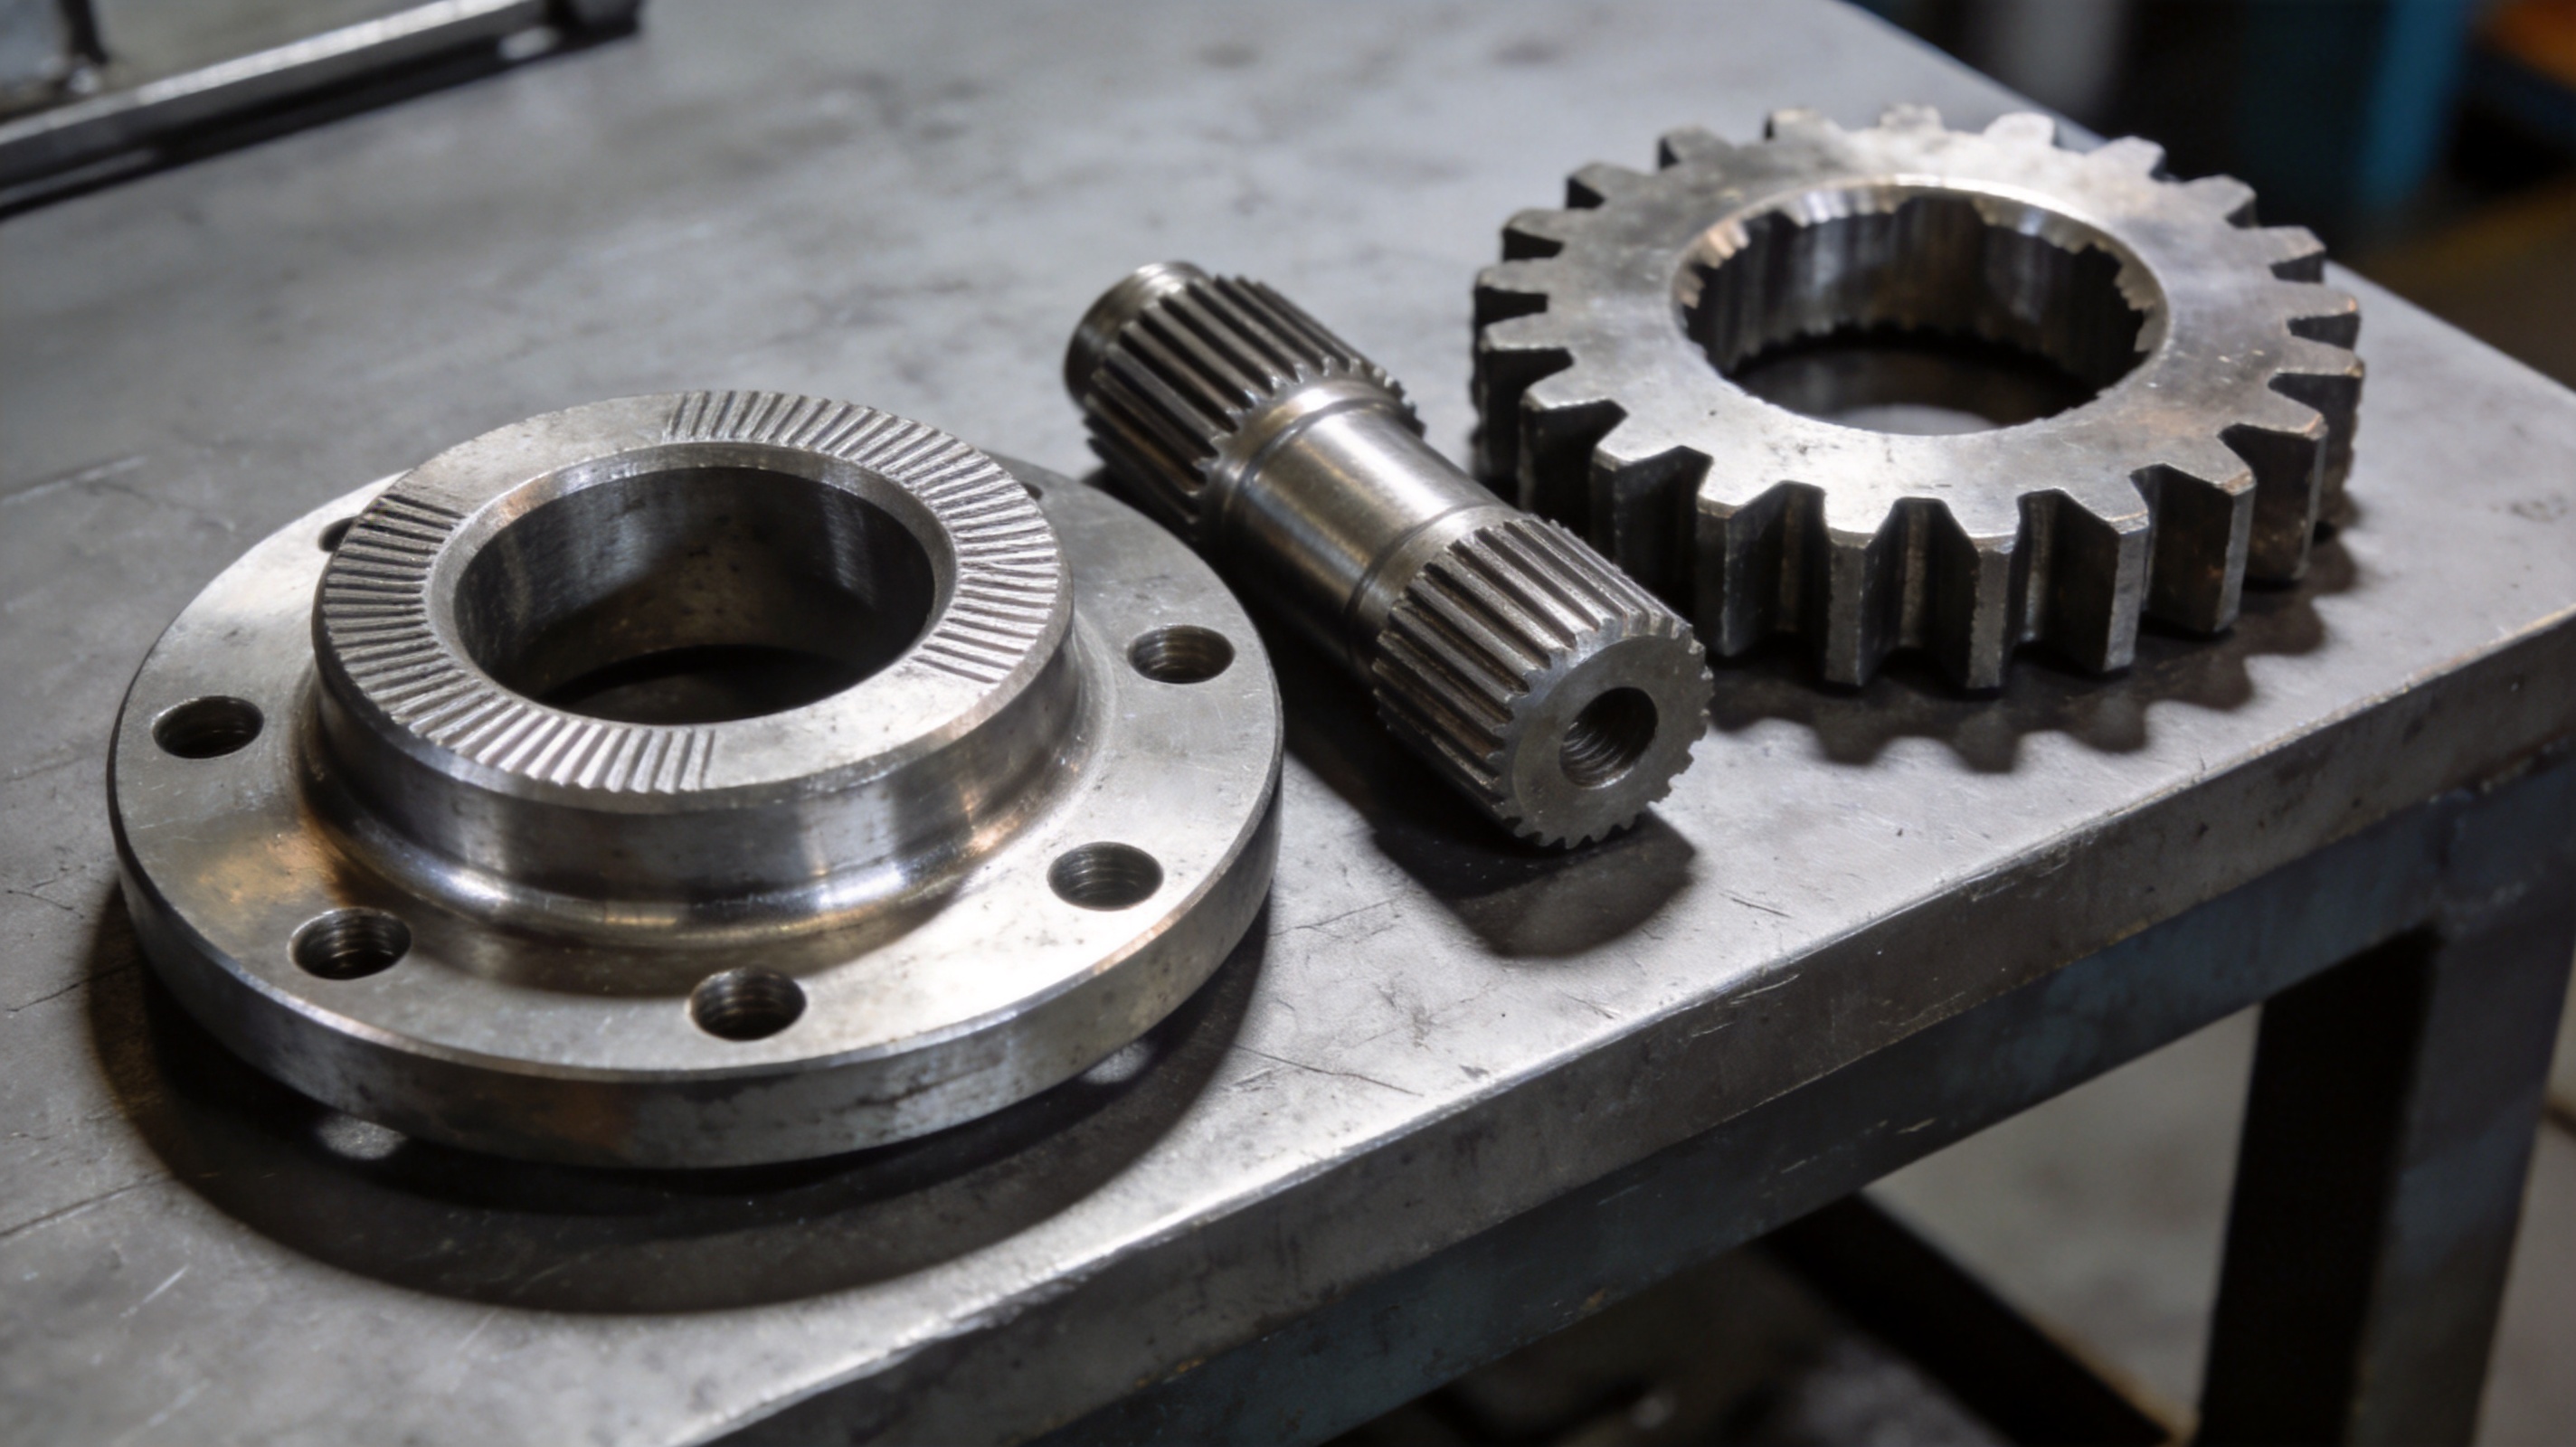
法兰锻件外观好看不难,难在批量波动:同一图纸、同一材质,今天好装配,明天就卡配。金环锻造的做法偏工程化:把尺寸链和变形规律讲清,模具补偿、毛坯余量、正火/调质等热处理路径按用途去定,不用一套工艺硬套所有订单。
尺寸稳定:留量与变形补偿提前算清,少靠后道切削“救尺寸”。
组织稳定:锻造比与终锻温度受控,避免性能起伏。
批次稳定:首件确认、巡检与复检闭环,问题在车间拦住。
判断一家厂是不是优质靠谱厂家,我通常看两点:能不能把工况问清;能不能把检验数据对上你的装配痛点。只盯报价和交期,省的是眼前,买回去的可能是不确定性。
齿轮锻造更看基本功。齿轮后续要滚齿、热处理、磨齿,毛坯纤维流线和组织不稳,后道越精越费。靠谱供应商会把关注点放在齿根过渡区、心部与表层性能均衡,并提前提示热处理变形风险,方便你选工艺路线。
本地龙头的优势不只是近,而是偏差出现时响应更可控:图纸细节当天对齐、样件确认更快、工艺调整能落地。你要的不是一句“没问题”,而是能拆解原因:材质批次、加热节拍还是模具磨损;能定位、能改、能复验,这才叫稳。
比选法兰锻件或齿轮锻造供应商,建议把沟通从“能不能做”升级到“怎么保证”。现场聊三句话,基本能摸清底子:
关键控制点是什么,准备怎么检?(看工艺与检测能否对应)
首件确认怎么做,批量怎么追溯?(看流程是否落地)
出现尺寸/性能波动,纠偏周期与复验方式是什么?(看响应是否清晰)
石家庄市金环锻造有限公司让人觉得“稳”,本质是把这些当日常来做,而不是等客户追问。你要找的优质靠谱厂家,应该能把交付说清、把过程管住、把数据留好。
如果项目涉及法兰锻件批量供货,或齿轮锻造对组织与变形控制更严,直接把工况、材质、验收口径对齐,再从样件到批量推进,会更踏实。稳不是运气,是把交付做成可复制的结果。
建议把沟通从能不能做升级到怎么保证:关键控制点是什么、准备怎么检验,首件确认如何执行、批量如何追溯。再补问出现尺寸或性能波动时,纠偏周期、复验方式和责任边界怎么定。能把工况问清并用数据对齐装配痛点的供应商,交付不确定性更低。
外观易达标,难点在同图纸同材质下的尺寸链与变形规律波动,常与加热节拍、终锻温度、变形量、模具补偿和留量设置有关。前段应把温区停留、换模首件判定、尺寸余量等写成可复盘记录并严格执行。热处理路径如正火、调质应按用途选择,避免一套工艺覆盖所有订单导致性能起伏。
齿轮后续要滚齿、热处理、磨齿,毛坯纤维流线与组织不稳会把问题放大到精加工阶段,导致加工量增加、变形难控或性能不均。关注齿根过渡区的流线质量,以及心部与表层性能均衡,有助于减少后道返工与报废风险。供应商若能提前提示热处理变形风险并给出工艺建议,便于你选择更可控的路线
部分图文转载自网络,版权归原作者所有,如有侵权请联系我们删除。如内容中如涉及加盟,投资请注意风险,并谨慎决策
